


导向/推板导向/精定位组件
产品介绍
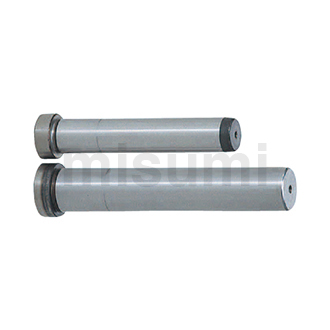
模具中确保上下模精准对齐和顺利顶出工件的导向机构。通过高精度的导柱、导套和定位块,消除模具闭合过程中的间隙,避免因偏置而损坏模具并保证产品精度。
品牌优选



常见问题


米思米推板回位确认开关-微触型,在使用过程有没有特殊的注意事项?
米思米推板回位确认开关-微触型的注意事项有:一、是触点位于产品长度方向的中间位置,订购前需要确认推板上无零件相干涉;二、是不能超行程使用,否则可能会导致开关损坏。

止动垫圈/止动销如何安装?
米思米的止动垫圈/止动销应安装在动模底板上或者推板的底面,止动垫圈需要用螺栓安装固定,整体式的止动销应采用过盈配合安装。
钢珠衬套内径公差是多少?
由于钢珠衬套是带有钢珠的,且与导套配套使用,在与推板导柱使用过程中,钢珠与导柱直接接触起润滑作用,配合更顺畅,没有具体的公差,一般按米思米指定的导柱配合使用
钢珠衬套和推板导套如何配套选型?
可按照米思米NO.数值进行配对选型,例如:钢珠衬套EMBS8-25,配套导套型号EGBB8-13,其中NO.=8
米思米精定位组件·锥度侧精定位块组件-侧面安装型,在使用过程有没有特殊的注意事项?
1,模板同时加工定位槽,可防止型芯的磨损及破损;2,当配合锥度较大时,在组装过程中可调整高度以使其紧密配合,当配合锥度较小时则需考虑如何防止卡死;3,请对照实物在高度方...
精定位块组件 -分型面安装 L尺寸短型-是否配套安装螺栓?
此产品不配备安装螺栓,需另行购买,可根据我司产品尺寸表中安装螺栓螺纹规格进行选择。
资料下载

技术文章

第99讲 冲裁模的设计(四)浮动模柄的设计与导柱长度
 2023.01.12 17:19:59
 3507
浮动模柄(请参阅【图1】)由柄座与柄头2个零件构成。将柄座安装到压机的滑块上,将柄头安装到模具上。安装时,将柄头上部挂在柄座的槽中。 模柄的作用是将按压力传递到上模座以及拉起上模座。柄座与模座的关系是具有相当大的游隙。 因此,上模与下模经常利用导柱与导套保持位置关系。 【图1】(A)所示为模具位于上死点时的导柱与导套的关系。 【图1】(B)所示为模具位于下死点时的导柱与导套的关系。 此时,勿使导柱的上端接触滑块的下面。 如果对凸模、凹模重新进行研磨,装模高度则会降低,导柱上端与滑块下面的间隙则会减小。因此设计应确保因反复进行重新研磨而使模具接近使用寿命时,只要此间有间隙,就不会接触。 使用浮动模柄的目标有2个。 一是利用导柱与导套保持凸模与凹模的位置关系,以确保加工时不会对压机产生影响时。二是要简化模具的准备作业时。 下面连带说明导柱与模柄的关系。请参阅【图2】。 模具使用模架时,应注意导柱的长度。 通常如【图2】(C)所示,在下死点的状态下,使导柱上端低于上模座的上面(即使进行重新研磨会降低装模高度)。 如【图2】(D)所示,因某些情况而导致导柱上端伸到上模座上面时,使用凸缘式模柄保持滑块下面与导柱的关系s。 如果导柱上端与滑块下面相撞,则会导致严重事故。设计时请予以充分的注意。
2023.01.12 17:19:59
3507



第78讲 标准零件的使用方法(二十七)卸料板导柱(6
2023.01.12 10:46:54
1498
使用卸料板导套时,必须注意【图1】中所示的两处间隙。即导柱和导套的间隙(轴承间隙)和导套与板的间隙(粘接间隙)。 轴承间隙基本上会因润滑油粘度及自润滑型等因素而发生变化。长期使用后,也会因磨损等导致间隙变大。因为为了维持精度,必须定期更换。该间隙直接影响到上模和下模的关系精度。在薄板材的冲裁加工中,会对冲裁间隙产生直接影响。若强行缩小间隙,则容易发生烧结。 粘接间隙多取决于粘接剂的特性。粘接式衬套大都以导柱为基准进行组装。组装状态如【图2】所示。 相对于衬套,粘接间隙并不均匀。间隙有些地方大、有些地方小是很常见的。因此,两个板之间会产生错位。这种错位会连带两个板的关联孔也发生错位。当贯穿该孔的部件(凸模等)进入孔中时,将无法保持垂直状态,降低模具精度,缩短寿命。因此,需要注意模具零件和板孔的关系、冲裁间隙等和对粘接间隙经过预估的错位量的关系,对导套、模具的组装方法进行充分研究。 内导向结构如果能正确使用,将得到很好的效果,但如果错误使用,则会带来意想不到的损害。所造成的问题可以说大多为间隙管理不当。请在充分理解这一点的基础上,选择适合模具精度的使用方法。 对于需要高精度但生产量小的模具,也可以如【图3】那样使用。 这不仅可以降低成本,还减少了需要管理的间隙,有利于提高模具精度。
2023.01.12 10:46:54
1498

第77讲 标准零件的使用方法(二十六)卸料板导柱(5
2023.01.12 10:41:19
1341
卸料板导柱贯穿卸料板,对卸料板的相互关系进行限制和维持。卸料板之间的正确关系有利于模具在工作状态下保持原有状态,不发生变化。因此,必须注意卸料板和导柱之间的关系。其尺寸关系如【图1】所示。 (a)为凸缘止动式、(b)为螺纹式导柱,但两者在导柱和卸料板的关系方面是一致的。导柱和卸料板的关系为,对于导柱直径(D)而言,板厚(T1、 T2)最小时与导柱直径相等(D=T),通常状态下卸料板比导柱直径厚。厚度最大为导柱直径的3倍左右,但通常不需要这么厚。3倍是可保证孔的加工精度和经济性的大致数字。孔径和深度的关系不仅存在于导柱,定位销等的孔也有同样的问题。需要高精度的深孔加工会比较困难,没什么好处。对于精度也没多大意义。 此外,导柱前端突出卸料板多长也是一个问题。一般情况下,通过导柱插入模板来确定上模和下模的关系。这种情况下,导柱插入多深才能保持精度是个问题。有些模具为了避免导柱咬死而将插入深度设计得很短,但这样会浪费其作为内导向的功能。导柱突出于板的长度应尽量长,大致以直径的1.5~2倍左右为宜。冲压机的行程较短时,即使在冲压机的上死点,长度仍然以内导柱不会从模板上脱落的程度为宜。因为突出长度越长,耐偏心负载越强。上述内容以4根导柱为前提,6根、8根导柱时效果更佳。
2023.01.12 10:41:19
1341