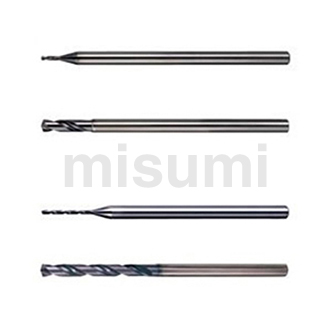
型号
TAC−RESDBA/TAC−RESDRA/TAC−RFESDB/TAC−RFESDRA/TAC−HESDB/TAC−HESDR
■切削速度、旋转速度、进给量
 在切削加工时,如发生异常振动·异响,请调整切削条件。

使用TAC−WMESDRA请参考TAC−RESDRA上述条件,按照与其相同的条件。
使用TAC−CR−RFESDBA/TAC−CR−RFESDRA/TAC−CR−RFSDB/TAC−CR−RFSDR/TAC−ESDBA/TAC−ESDRA请参考TAC−RFESDRA上述条件,按照与其相同的条件。
使用TAC−RSDB/TAC−RSDR/TSC−DL−ESDB/TSC−DL−ESDR/TAC−DL−SESDR请参考TAC−RESDRA上述条件,按照与其相同的条件。
使用TAC−HRESDB/TAC−HRESDR请将TAC−RESDRA上述条件中的旋转速度提高10~20%,按照相同条件的进给量。
型号
TAC−ESDB/TAC−ESDR/TAC−MS−ESDR
■切削速度、旋转速度、进给量
在切削加工时,如发生异常振动·异响,请调整切削条件。

使用TAC−WMESDRA请将TAC−ESDR上述条件提高20~30%。
型号
TAC−SDB/TAC−SDS/C−SDB/C−SDS/TAC−SDXL
■切削速度、旋转速度、进给量
在切削加工时,如发生异常振动·异响,请调整切削条件。

使用TAC−HSDXL请将TAC−SDXL上述条件提高20~30%。
TAC−SDXL/TAC−HSDXL的上述切削条件是以10×D为基准设置的条件,如深度与其不同,请参考下表调整。

TiAℓN涂层超硬合金钻头/抛光刃・3刃型
型号
TAC−BNESDBA/TAC−ESD3FRA/TAC−ESD3FB

 使用TAC−HBNESDR请将TAC−BNESDBA上述条件提高20~40%。
TiAℓN涂层超硬合金阶梯钻头
型号
TAC−SC−SDR/TAC−SF−SDR/C−SC−TSDR

TiAℓN涂层超硬合金钻头/长颈型
型号
TAC−ESD2LB

TS涂层高硬度钢加工用超硬合金钻头
型号
TSC−CR−XESDR/TSC−XESDR/TSC−XESDM/TSC−XSDR/TSC−XSDM

TS涂层高硬度钢加工用超硬合金钻头/小直径型
型号
TSC−MS−XESDB/TSC−MS−XESDR

TS涂层高硬度钢加工用超硬合金钻头/长颈型
型号
TSC−XESD2LB

DLC涂层铝加工用超硬合金钻头
型号
DLC−ALESDR/DLC−DL−ALESDR

DLC涂层铝加工用超硬合金阶梯钻头
型号
DLC−SC−SDR/DLC−SF−SDR

TiAℓN涂层铸铁加工用超硬合金钻头
型号
TAC−FCESD3R

樹脂加工用超硬合金钻头
型号
SEC−PLSDB

抛光钻头
型号
BUNDR/BUNDRS

TiAℓN涂层超硬合金NC用点定位钻头
型号
TAC−NCSPD/TAC−LS−NCSPD/TAC−MS−HNCSPD

 使用TAC−LS−NCSPD请将进给量下降20%~30%。
 使用TAC−MS−HNCSPD进行V槽加工时,请将进给速度下降30%~50%。
 使用SEC−NCSPD请将旋转速度・进给量下降20%~30%。
TiAℓN涂层超硬合金中心钻头
型号
TAC−CTDA/TAC−CTDAL/TAC−CTDACW

使用TAC−CTDAL请将进给量下降20%~30%。
TiAℓN涂层超硬合金沉头钻
型号
TAC−CS3M/TAC−LS−CS3M

使用TAC−LS−CS3M请将进给量下降20%~30%。