(1)构成模内组装用LCA的单元
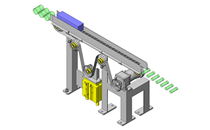
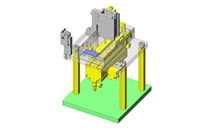
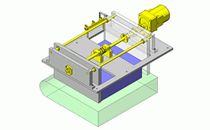
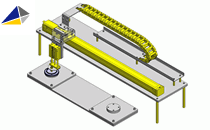
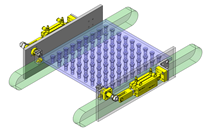
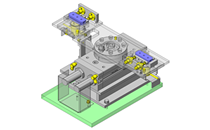
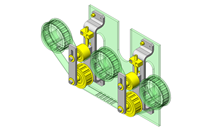
模内组装用LCA由以下单元构成。
A)直动单元(上下方向)
B)直动单元(前后方向)
C)压接、铆接和冲压单元
D)定位单元
E)直动执行器
F)支柱
(2)定位单元的结构事例
・ | 为模内组装式LCA时的定位单元需要具备这3个位置。 |
・ | 对于3个位置的定位方法,要思考一下,需考虑到载荷的大小、精度和损伤等,然后再进行选定。 |
(1)定位的基本形式
・ | 定位在长时间使用后,为了要抑制定位精度降低而需要采取防磨损措施,这一点是很重要的。 |
・ | 采取了防磨损措施的定位用衬套和定位销的设置就是定位的基本形式。 |

(2)工件定位和上下方向定位的事例

■ 讲解
・ | 为使得上下夹具板的间隔符合设计值而选定定位销(JPS)和定位衬套。 |
・ | 这是在此状态下,定位销树脂型(MJP)从顶面侧来按压实装基板四个角落的夹具功能。 |
・ | 实装基板已用3条定位销来进行定位。 |
・ | 从顶面夹具的中央洞口来进行附加操作和检查。 |